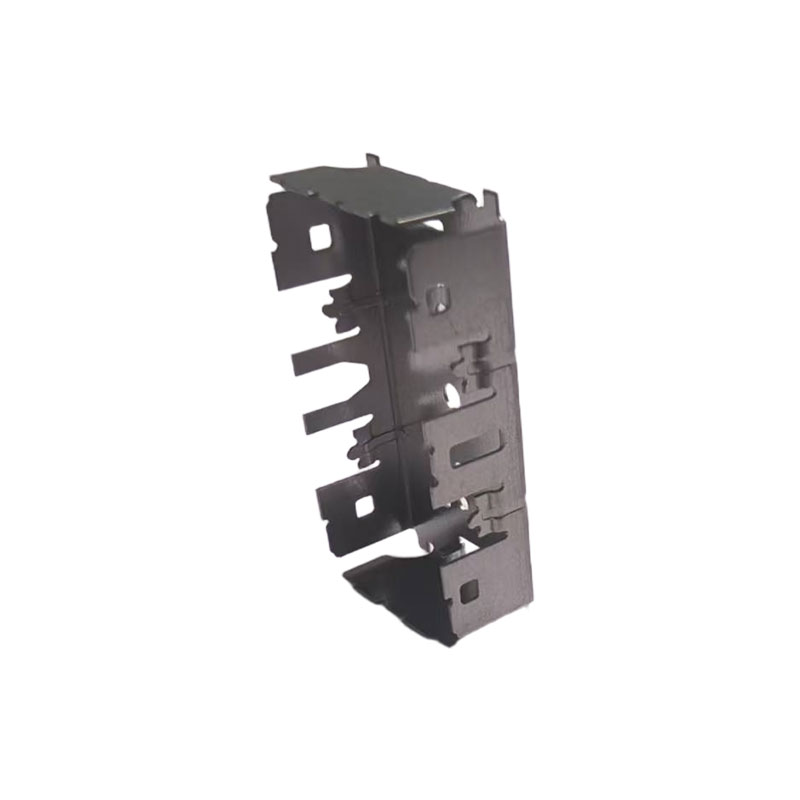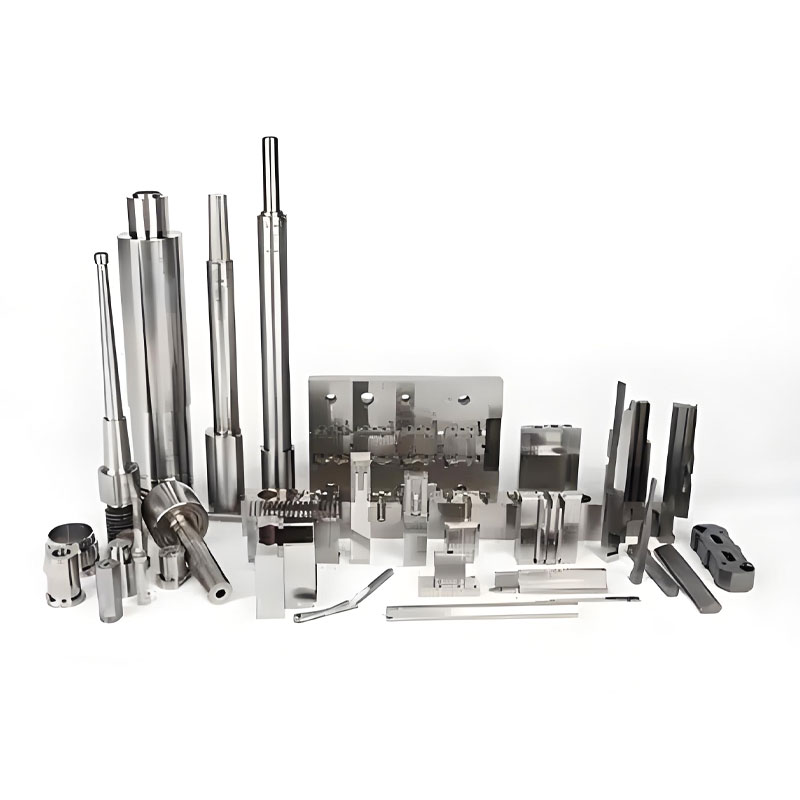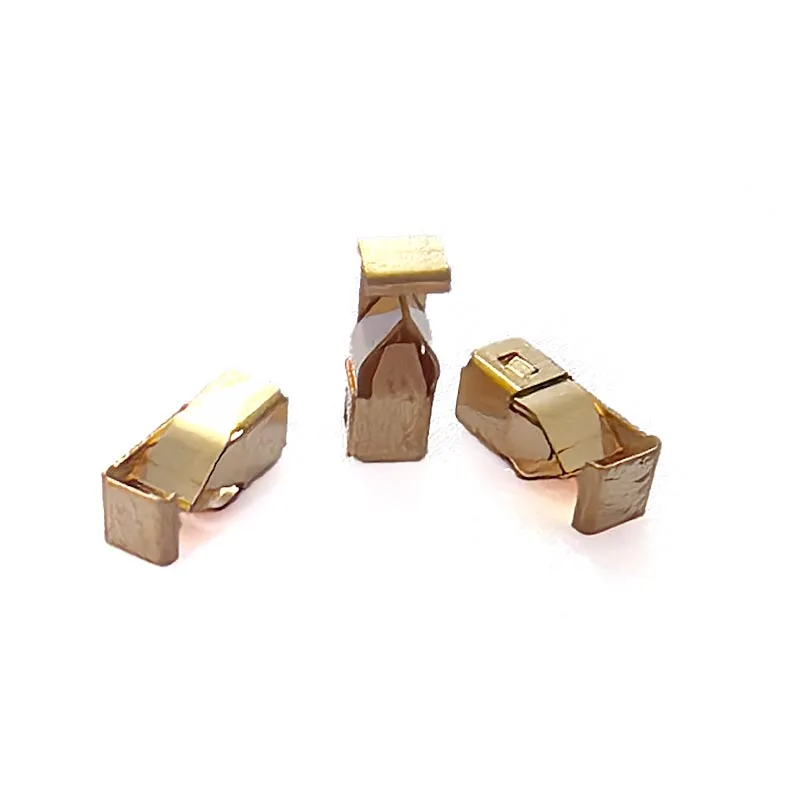
記事の概要: コネクタ射出成形は、電子コネクタに使用される精密で耐久性のあるプラスチック ハウジングと絶縁コンポーネントを製造するための重要な製造プロセスです。材料の選択や金型エンジニアリングから、寸法検査や生産の一貫性まで、あらゆる段階がコネクタの性能に影響を与えます。キレンは、精密コネクタ成形ソリューションを専門とし、自動車エレクトロニクス、家電製品、産業機器、その他の電子製品のアプリケーション向けにカスタマイズされたツーリング、精密機械加工、および製造サポートを提供します。このプロセスを理解することは、製品設計者や購買チームが品質、コスト、長期的な生産の信頼性について情報に基づいた意思決定を行うのに役立ちます。
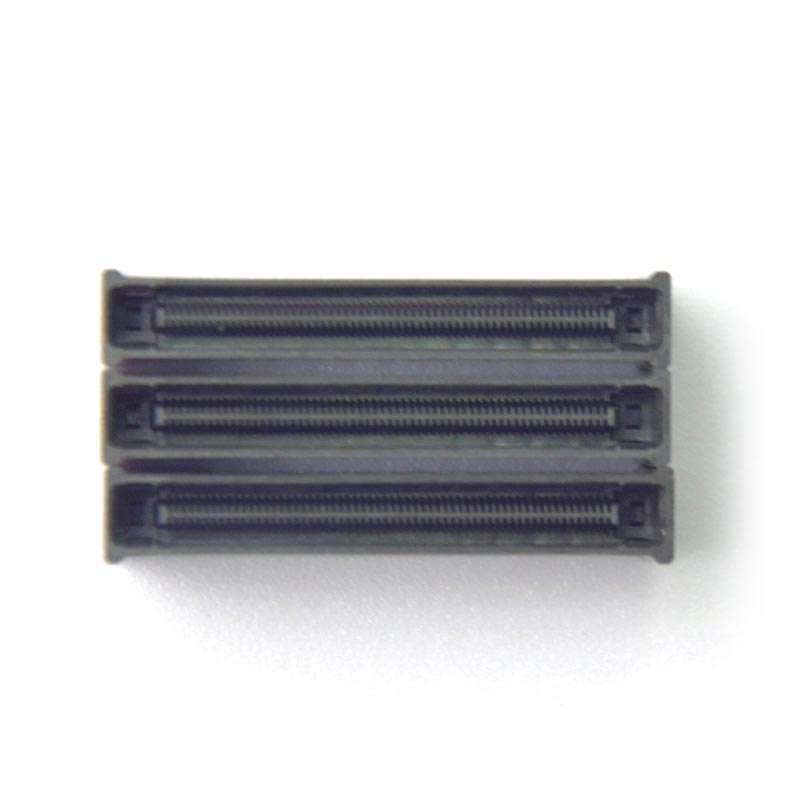
コネクタ射出成形は、溶融した熱可塑性プラスチック材料を精密に設計された金型キャビティに射出し、冷却し、射出されて完成コンポーネントを作成する製造プロセスです。プラスチックハウジング、端子サポート、絶縁構造、保護シェル、および電気および電子コネクタに必要なその他の部品の製造に広く使用されています。
多くの汎用プラスチック部品とは異なり、コネクタ部品には小さな開口部、薄壁、複雑なロック機能、および密集した端子位置が含まれることがよくあります。これらの機能は、金属接点および嵌合コンポーネントと連携して機能する必要があります。わずかな寸法の誤差でも、組み立て、挿入力、端子の位置合わせ、または電気接続の信頼性に影響を与える可能性があります。
このため、コネクタの成形を成功させるには、材料工学、金型設計、機械設定、検査手順を調整する必要があります。 Qiren は、要求の厳しい用途向けにカスタマイズされたプラスチック部品や工具を求める顧客に、精密コネクタ射出成形ソリューションを提供します。
典型的なアプリケーションには次のものがあります。
成形ハウジングが導電性コンタクトの位置とサポートを確立するため、精度はコネクタの性能の基本です。その寸法は、コンポーネントがどのように組み合わされるか、端子がどのように固定された状態に保たれるか、繰り返し使用中にコネクタがどのように機能するかに影響します。
いくつかの要因により、精密コネクタ成形は、従来の多くのプラスチック成形用途よりも要求が厳しくなります。
端子のピッチ、キャビティの寸法、ロック構造、および嵌合面は、承認された設計図面に準拠する必要があります。公差は、すべての機能に不必要に厳しい公差を適用するのではなく、各コンポーネントの機能要件に従って確立する必要があります。
プラスチック製のハウジングは、意図した動作環境に適した断熱性を提供する必要があります。材料の選択、壁の厚さ、沿面距離、クリアランス、ボイドや汚染の存在は、電気の安全性に影響を与える可能性があります。要件は、該当する製品規格と動作条件に照らして評価する必要があります。
コネクタ ハウジングは、挿入力、振動、温度変化、および嵌合サイクルの繰り返しを受ける可能性があります。成形部品はその形状を維持し、亀裂、過度の変形、保持力の低下なしに端子をサポートする必要があります。
成功したプロトタイプは出発点にすぎません。製造業者は、生産バッチ、金型キャビティ、材料ロット全体で再現可能な寸法と機能的性能を維持する必要があります。安定した加工により、避けられるスクラップ、やり直し、組み立ての中断が減少します。
材料の選択は、成形性、収縮、耐熱性、断熱性能、機械的強度、耐湿性、および最終部品のコストに影響します。最適な樹脂はコネクタの設計と動作環境によって異なります。
| 材料 | 主な特徴 | 潜在的な用途 | 選択に関する考慮事項 |
|---|---|---|---|
| PBT | 優れた寸法安定性と電気絶縁性 | 電気ハウジングおよび機器コネクタ | 熱への曝露、収縮、湿気の状態を評価します。 |
| PA(ナイロン) | 優れた機械的強度と靱性 | 自動車および産業用コネクタ | 吸湿と寸法への影響を考慮してください。 |
| LCP | 反りの可能性が低く、ファインピッチ設計に適しています | コンパクトな電子コネクタと高密度コネクタ | 材料の流れと成形条件を注意深く制御する必要があります。 |
| PPS | 高温耐性と耐薬品性 | 特殊な電気および産業用途 | 加工要件、コスト、機械設計を評価します。 |
| ガラス繊維強化樹脂 | 適切な配合で剛性が向上し、方向収縮が減少 | 構造コネクタハウジング | 繊維配向は反りや寸法精度に影響を与える可能性があります。 |
これらの材料は互換性がありません。エンジニアは、仕様を最終決定する前に、樹脂グレード、動作温度、難燃性要件、誘電特性、化学物質への曝露、および適用される規制要件を確認する必要があります。
追加のガイダンスについては、Qiren のコネクタ射出成形ソリューションと関連する精密金型製造機能をご覧ください。
信頼性の高いコネクタ射出成形プロジェクトは、構造化されたワークフローに従います。順序はコンポーネントの形状、インサート要件、生産量、検査基準によって異なる場合がありますが、重要な段階は同様です。
金属端子を含むコネクタの場合、インサートの位置決めと保持には特に注意が必要です。装置がコンポーネントの位置合わせを一貫して維持できる場合、自動化されたインサートのローディングまたはアセンブリは、大量のプログラムに適している可能性があります。
ツールの作成を開始する前に設計を決定すると、後でコストのかかる変更を防ぐことができます。製造可能性を考慮した設計のレビューでは、コンポーネントが最終用途でどのように充填、冷却、排出、組み立て、機能するかを考慮する必要があります。
実際には、壁の厚さが比較的均一であると、一貫した充填と冷却が促進されます。急激な厚さの変化は、ヒケ、内部応力、または反りの原因となる可能性があります。リブとボスは、不必要に厚い部分を作らずに必要な強度を提供するように設計する必要があります。
ゲートの配置は、充填パターン、ウェルド ラインの位置、保圧、および表面の外観に影響します。コネクタ ハウジングでは、重要な嵌合面、端子ポケット、機械的応力がかかる領域を考慮してゲートを配置する必要があります。
適切な抜き勾配と適切に設計された排出システムにより、繊細な形状を損傷することなく成形部品をリリースできます。必要な抜き勾配は、樹脂、表面の質感、部品の形状、および寸法要件によって異なります。
インサート成形コネクタの場合、金属端子は射出および冷却中、指定された位置に留まっている必要があります。金型のサポート、インサートの装填精度、樹脂の流れ、熱膨張はすべて、プラスチック ハウジングと金属コンポーネントの最終的な関係に影響を与えます。
有用な設計手法には次のようなものがあります。
コネクタ射出成形の品質管理では、成形部品の外観と機能的性能の両方に取り組む必要があります。端子の位置ずれ、寸法のずれ、または不十分な機械的保持が残っている部品でも、許容範囲内に見えることがあります。
実際の検査計画には、次の管理が含まれる場合があります。
一般的な欠陥とその潜在的な原因は次のとおりです。
| 欠陥 | 考えられる原因 | 是正アプローチ |
|---|---|---|
| フラッシュ | パーティングラインの隙間、過度の圧力、金型の摩耗 | 工具の状態を検査し、加工設定を最適化します。 |
| ショートショット | 不十分な充填、制限された流れ、または不適切な通気 | ゲートの設計、通気、および充填パラメータを確認します。 |
| 反り | 不均一な冷却、材料の配向、または収縮差 | 冷却バランスを改善し、形状と材料の選択を見直します。 |
| ヒケ | 厚い部分または不十分な充填と冷却 | 壁の形状と充填条件を最適化します。 |
| 端子のズレ | インサートの動き、工具の変動、または負荷の一貫性のなさ | インサートの位置、サポート、寸法検証を改善します。 |
許容限界とテスト頻度は、製品仕様、顧客の要件、およびリスク レベルによって定義する必要があります。安全性が重要なアプリケーションや信頼性の高いアプリケーションの場合は、追加の検証が必要になる場合があります。
すべてのコネクタに同じツールへの投資や検査戦略が必要なわけではありません。次の比較は、アプリケーション要件が製造アプローチにどのような影響を与えるかを示しています。
| 要件 | 標準コネクタ | 精密コネクタ |
|---|---|---|
| ジオメトリ | 比較的簡単な機能 | ファインピッチのキャビティと複雑なディテール |
| 寛容戦略 | 一般的なアセンブリ要件に基づく | 重要な機能には、より厳しい機能ベースの制限が適用されます |
| ツーリング | 適切な場合には従来の金型構成 | より要求の厳しいキャビティ、冷却、通気、およびアライメント制御 |
| 検査 | 視覚的および寸法チェック | 詳細な計測と追加の機能検証 |
| プロセスリスク | 主に充填と一般的な寸法に関連します | 端子の位置、嵌合嵌合、反り、保持力が含まれる場合があります |
この違いは単に製品サイズの問題ではありません。小型コネクタに密集した端子が含まれている場合や、回路基板との正確な位置合わせを維持する必要がある場合は、非常に高度な工具が必要になる場合があります。外観のみに基づいた仮定ではなく、エンジニアリング要件によってプロセスを決定する必要があります。
サプライヤーを選択するということは、エンジニアリング要件を再現可能な生産結果に変える能力を評価することを意味します。競争力のある見積もりは重要ですが、工具の品質、プロセスの安定性、コミュニケーション、技術サポートも総所有コストに影響します。
コネクタ射出成形メーカーを評価するときは、次の質問を考慮してください。
キレン Electronics は、精密プラスチック コネクタ金型とカスタマイズされた射出成形ソリューションに重点を置いています。同社の製品情報によると、同社は±0.01 mmの公称公差性能、最大99.2%の報告歩留まり率、ドイツ製金型鋼、モールドフロー解析、およびMES統合ワークショップ管理を強調しています。これらの数値は、プロジェクトの評価時に特定の部品の形状、材料、測定方法、製造条件と照らし合わせて確認する必要があります。
キレン は、金型使用の最初の 1 年間における金型の最適化とアップグレードのサポートについても説明しています。購入者は、一般的な仕様のみに依存するのではなく、独自のコネクタ設計の要件と併せてこれらの機能について議論することができます。
関連する製造情報については、コネクタ射出成形製品ページにアクセスするか、Qiren の精密金型およびコンポーネント製造 Web サイトを参照してください。
プラスチック コネクタ ハウジング、絶縁体、端子サポート、保護シェル、および正確な形状と再現性のある生産が必要なその他のコンポーネントの製造に使用されます。一般的なアプリケーションには、自動車エレクトロニクス、家庭用電化製品、産業オートメーション、家庭用電子機器などがあります。
すべてのコネクタに最適な単一の材料はありません。 PBT とナイロンは、多くの電気および機械用途で一般的な選択肢ですが、LCP と PPS は、寸法要件や熱要件が厳しい設計に適している場合があります。最終的な選択は、コネクタの動作環境、電気仕様、機械的負荷、およびコスト目標によって異なります。
達成可能な公差は、部品の形状、樹脂の挙動、金型の構造、プロセスの安定性、および測定方法によって異なります。 Qiren は、精密成形製品の公称公差性能を ±0.01 mm としています。購入者は、この公差が特定の設計の重要な機能ごとに実現可能かどうかを確認する必要があります。
一般的な原因としては、不適切な材料の取り扱い、不十分な通気、不適切な加工パラメータ、不均一な冷却、金型の摩耗、不正確なインサートの位置などが挙げられます。構造化された設計レビュー、制御されたプロセスウィンドウ、リスクベースの検査計画は、これらの問題を特定して軽減するのに役立ちます。
はい。インサート成形により、プラスチック コネクタ ハウジング内に金属端子を封入またはサポートできます。このプロセスでは、適切なインサートの位置決め、金型のサポート、材料の適合性、端子の位置合わせと保持の検証が必要です。
はい。射出成形は、工具、サイクル条件、材料の取り扱い、および検査が適切に制御されている場合、反復可能な大量生産に適しています。複数個取りの金型と適切な自動化により生産量を向上させることができますが、その適合性は製品の複雑さと需要によって異なります。
2D 設計図、3D CAD ファイル、対象となる樹脂または材料の要件、限界公差、年間需要、予想されるサービス環境、および機能仕様または規制仕様を提供します。また、金型の製造が必要なのか、成形部品が必要なのか、インサート成形が必要なのか、あるいはそれらを組み合わせたソリューションが必要なのかも明確にしてください。
コネクタ射出成形では、精密工具、適切な材料の選択、制御された加工、およびアプリケーション固有の品質検証が組み合わされます。それぞれの決定は、コネクタがどの程度正確に適合するか、電気接点をどの程度確実にサポートするか、長期にわたってどの程度安定して製造できるかに影響します。重要な寸法を早期に特定し、明確な検査要件を確立することで、製品開発者は回避可能な欠陥を減らし、より多くの情報に基づいた調達決定を行うことができます。
キレン は、電子、自動車、家電、産業用途向けの精密コネクタ金型製造とカスタマイズされた成形ソリューションを提供しています。新しいコネクタを開発している場合、または既存の生産プロセスを改善している場合、お問い合わせ図面、材料要件、工具仕様、生産目標について話し合います。 Qiren と協力して、プロジェクトの精度、品質、納期のニーズに合わせた実用的な製造ソリューションを評価してください。